资讯详情
AI服务器整机柜运输为什么要做振动冲击验证
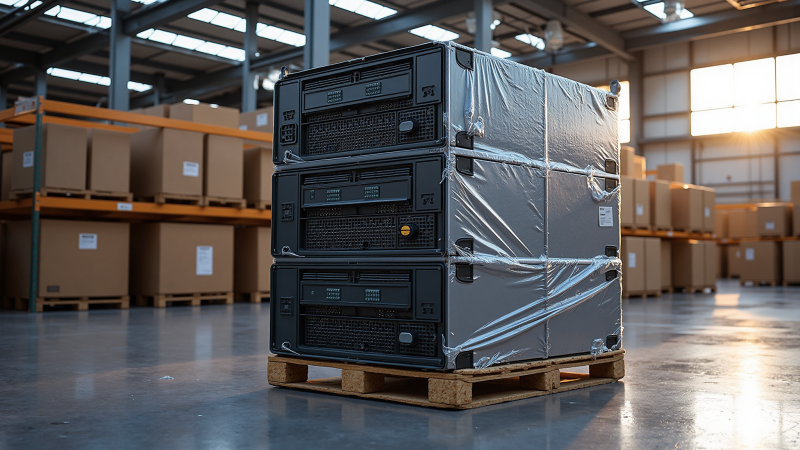
整机柜运输减震方案是否有效,不能仅凭橡胶硬度、产品外形或静态承载判断。随机振动、装卸冲击、偏载和限位碰撞可能在不同阶段暴露问题。验证应覆盖减震器、运输底座、机柜及内部设备组成的完整系统。
|
核心关键词 |
AI服务器机柜运输振动测试 |
|
辅助关键词 |
运输包装随机振动试验、AI服务器机柜冲击试验、整机柜运输可靠性、ISO 13355、ASTM D4169、ISTA 3B、GB T 4857 |
|
建议摘要 |
说明AI服务器整机柜运输中的随机振动、冲击、共振和倾覆风险,以及运输包装验证的试验思路、监测位置、判定指标和整改方向。 |
|
适用渠道 |
官网技术文章、百度搜索、百家号、知乎、微信公众号 |
一 为什么安装了减震器仍可能损坏
减震器只是运输保护系统中的一个部件。即使单只产品的静态承载没有问题,整机柜仍可能因为布置不均、底座刚度不足、重心偏移、限位间隙不合理或激励频率接近系统固有频率而出现振动放大。实际损伤往往发生在系统薄弱位置,而不是减震器本体。
AI服务器机柜内部包含滑轨、板卡、电源、线束、连接器以及液冷管路等多层连接。运输后外观看似正常,也可能出现紧固件松动、连接器接触异常、支架疲劳、管路接头受力或机柜框架轻微变形。因此,完整验证既要观察结构,也要检查功能和连接状态。
二 运输过程中常见的四类问题
随机振动引起的疲劳与松动
公路和多式联运带来的振动具有随机性和宽频特征。持续振动可能使螺栓、连接器、滑轨和支架产生累积损伤。若系统在某一频段存在共振,设备端响应可能明显高于底座输入。
瞬态冲击造成局部过载
过坎、急刹、装卸平台落差、叉车操作和托盘碰撞会产生短时高幅值冲击。如果减震器行程不足或限位过早接触,冲击会通过刚性路径传递到机柜。此类问题仅靠静态压缩试验很难发现。
高重心与偏载造成晃动
机柜重心高、支撑面相对较小,纵向和横向加速度会产生明显倾覆力矩。若各支撑点刚度和压缩量差异过大,机柜可能出现摇摆、倾斜或限位单边撞击。
液冷系统产生附加载荷
液冷机柜的冷板、歧管、软管和快速接头对相对位移较敏感。运输底座控制的是机柜整体运动,但内部组件仍可能存在局部响应。测试时应检查管路支撑、接头状态和可能的渗漏风险。
三 验证应覆盖哪些对象
运输减震验证不应只把单只橡胶隔振器送到实验室。单件刚度和耐久测试用于确认零部件性能,而运输可靠性验证应尽量覆盖实际装配状态,包括:
实际或等效重量分布的AI服务器整机柜。
机柜固定框架、运输底座、减震托盘或包装箱。
全部减震器、连接件、限位件和防脱结构。
可能影响响应的滑轨、液冷管路、线束和内部支架。
实际绑扎、叉车孔、吊装点和运输方向标识。
四 常见验证项目及其目的
静态压缩和载荷分配
测量各支撑点压缩量,判断是否存在明显偏载、局部触底或接触不均。必要时可在不同装载状态下重复测量,确认满载、减配和维护状态的适配范围。
扫频或共振搜索
通过低幅值扫频识别运输底座、机柜和内部组件的主要响应频率,帮助判断后续随机振动条件是否可能触发放大。发现共振并不等于方案一定不合格,但需要结合放大倍数、持续时间和结构耐受能力评估。
随机振动试验
随机振动用于模拟运输过程中宽频激励。测试条件应基于路线、运输方式、包装等级和项目规范确定。输入通常在台面或底座端监测,同时在机柜关键位置布置传感器,比较输入与设备端响应。
冲击与装卸模拟
冲击验证用于观察大位移、触底、限位接触、连接松动和底座局部变形。具体采用水平冲击、垂向冲击、跌落、斜面冲击或叉车搬运模拟,应根据包装形式和实际物流环节确定。
倾斜与稳定性检查
高重心机柜需要关注倾斜、急停和侧向载荷下的稳定性。验证重点包括绑扎点、横向限位、底座抗扭刚度及机柜与包装结构之间的间隙。
五 如何理解ISO ASTM ISTA和 GB 标准
ISO 13355、ASTM D4169、ISTA系列程序及GB/T 4857相关方法,常被用于运输包装随机振动、冲击和完整包装件评价。它们为试验方法、流通环境或包装验证提供框架,但并不意味着所有AI服务器机柜都应直接套用同一组参数。
项目应先确认运输单元类型、重量、物流路径、装卸方式和客户验收要求,再选择适用的标准、保证等级和试验条件。对重型整机柜而言,还要确认实验室台面尺寸、载荷能力、夹具方式及测试姿态。标准是验证工具,最终目标仍是复现有代表性的运输风险并建立可判定的验收指标。
六 试验中应该监测什么
运输底座输入加速度与机柜顶部、框架和关键内部部件的响应。
减震器压缩量、剪切位移、是否触底以及限位接触次数。
机柜前后、左右摆幅和底座局部变形。
螺栓扭矩变化、连接器状态、滑轨和支架松动情况。
液冷管路、快速接头、冷板和支撑件的外观与功能状态。
试验前后开机、自检、网络、电源和冷却功能。
如果只记录振动台输入而不监测设备端响应,就无法判断减震系统到底降低了还是放大了振动。传感器位置应与潜在薄弱点对应,并在试验前明确数据采样、滤波和判定方法。
七 常见问题如何整改
设备端振动过大:检查固有频率、动态刚度和支撑点载荷,避免在主要激励频段形成明显共振。
减震器触底:提高可用行程、重新分配载荷或调整限位间隙,不应只盲目提高橡胶硬度。
机柜摆动过大:增加多向限位、优化支撑点间距或改善底座抗扭刚度。
单边压缩明显:校核重心和安装平面,必要时采用分区刚度或不同载荷等级的减震器。
限位频繁碰撞:检查正常隔振行程是否被占用,并在限位接触面增加合理缓冲。
液冷接头受力:优化管路固定和柔性余量,同时控制机柜框架相对变形。
八 中橡减震如何配合验证
中橡减震可根据机柜重量、支撑点布置和运输工况,协助选择橡胶金属减震器、锥形或钟型悬置、限位减震器及辅助缓冲件,并配合样品打样、静态压缩与结构调整。对于需要完整运输验证的项目,可在客户或第三方试验条件下,根据测得的压缩量、位移和加速度响应进一步优化参数。
项目沟通时建议同时提供运输底座图纸、机柜载荷和重心、目标试验条件、传感器布置及验收指标。只有把产品参数、结构设计和验证数据连成闭环,AI服务器整机柜运输减震方案才具备可复制和批量交付的基础。